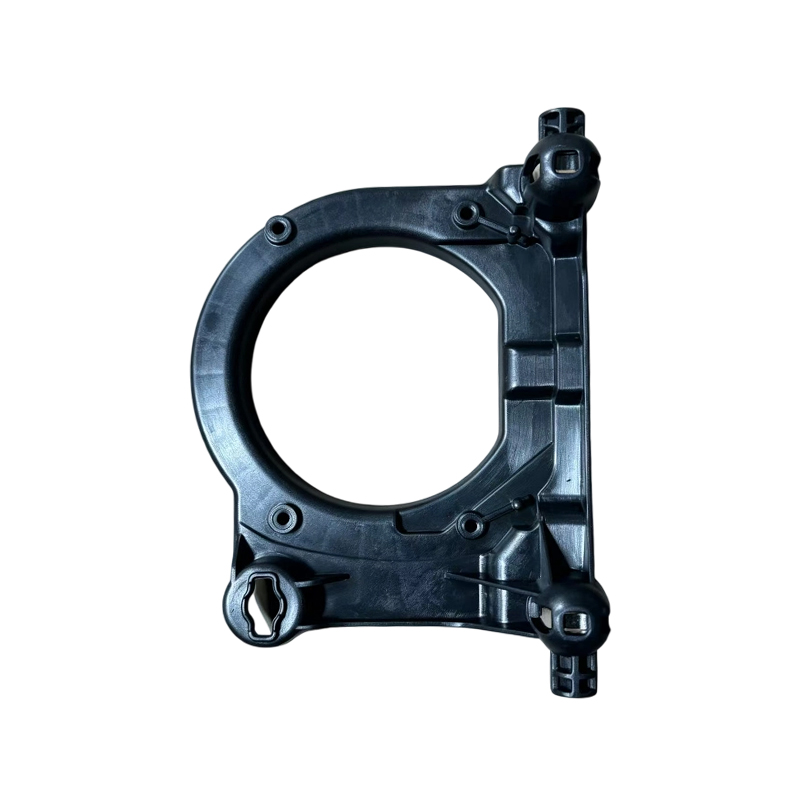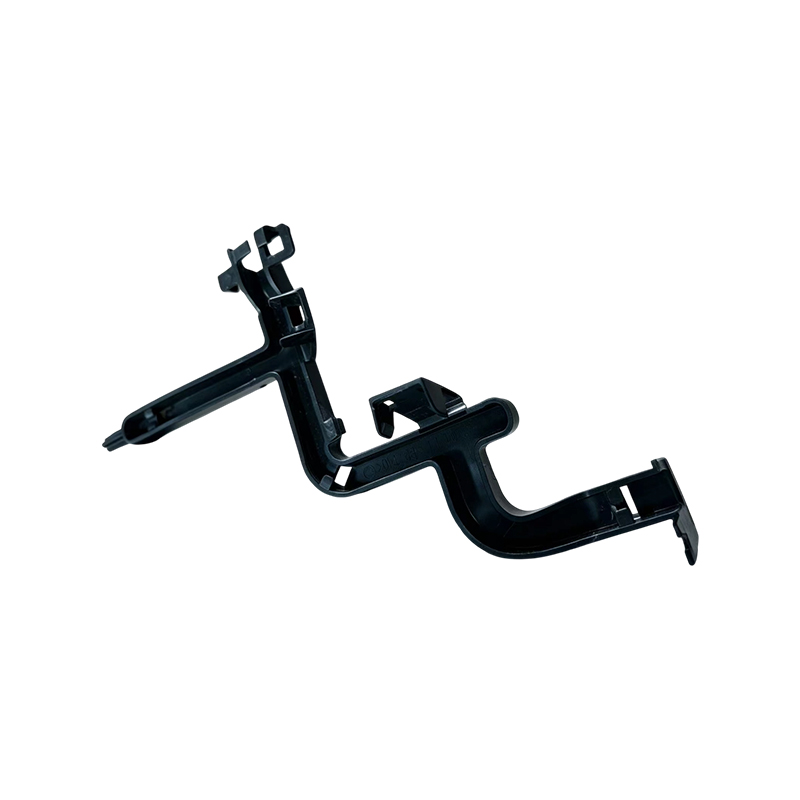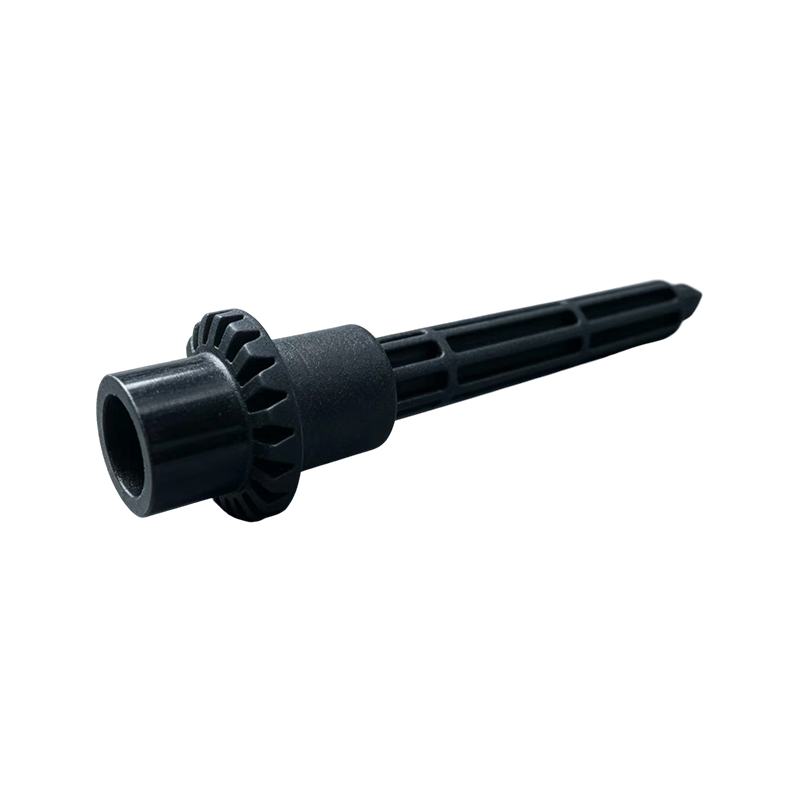
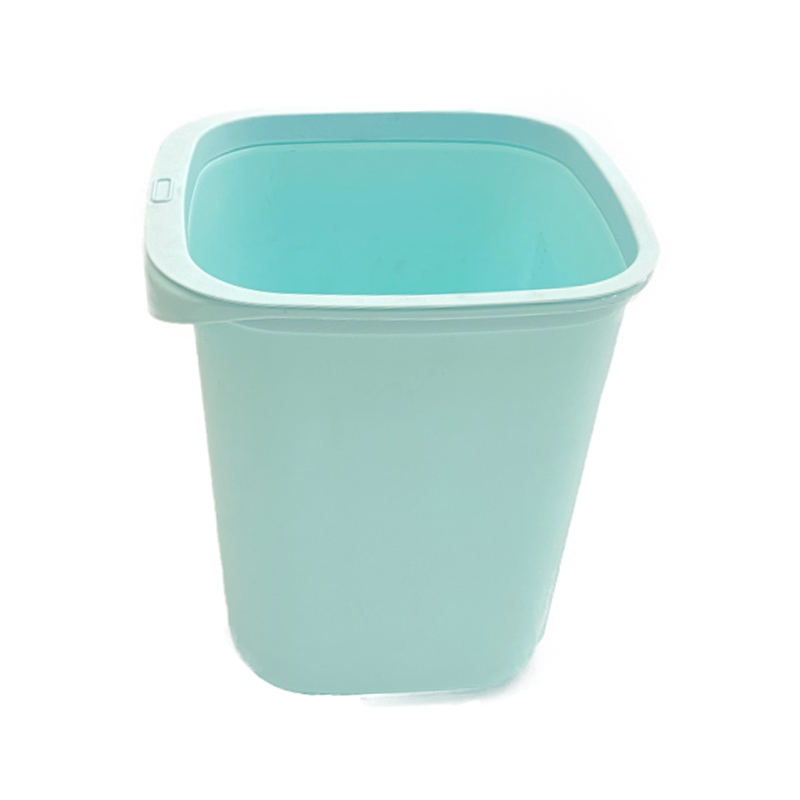
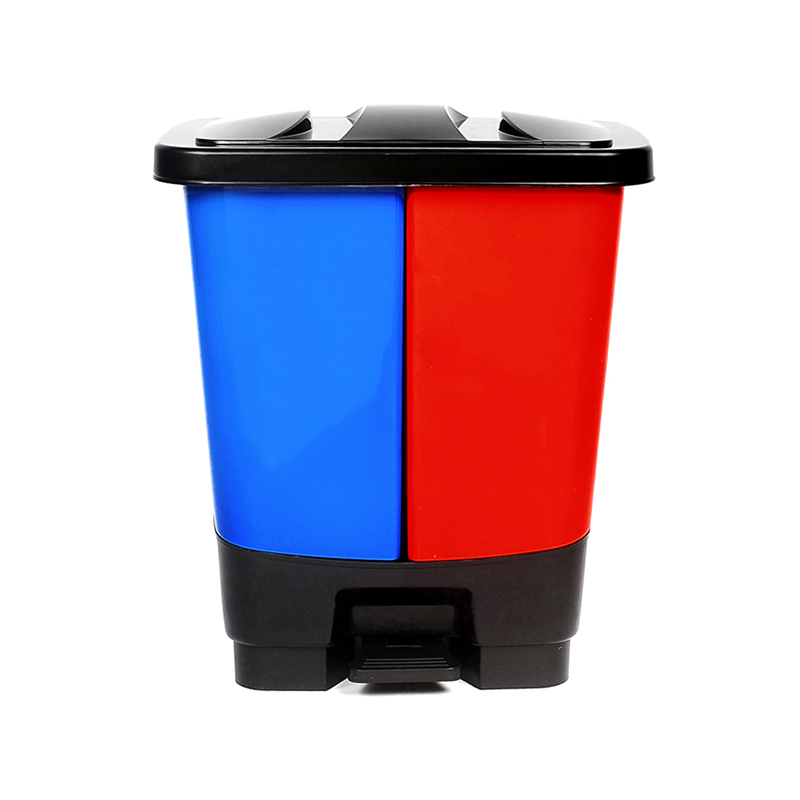
Форма для мусорного бака

Дом / Продукция / Формы для продуктов повседневного использования / Форма для мусорного бака
  • Форма для мусорного бака
  • Форма для мусорного бака
  • Форма для мусорного бака
  • Форма для мусорного бака Taizhou Shunchi Molding Co., Ltd.
  • Форма для мусорного бака Taizhou Shunchi Molding Co., Ltd.
  • Форма для мусорного бака Taizhou Shunchi Molding Co., Ltd.

Форма для мусорного бака

Материал: ПП (Полипропилен)

Форма для мусорных баков изготавливается по форме ковша, вместимости, толщине стенки и структуре обода, указанным заказчиком, с использованием ПП или модифицированного ПП. Анализ потока формы выполняется перед резкой стали для определения местоположения затвора, каналов охлаждения и метода выброса, что сокращает количество пробных выстрелов. Кавитация может быть одинарной или множественной, чтобы соответствовать существующему тоннажу инжекционной машины заказчика. Варианты пресс-форм включают P20, 718 и 2316, рекомендуемые в зависимости от объема производства. Поверхность изделия может быть текстурированной, глянцевой или обработанной электроэрозионной обработкой.

01Преимущества продукта 02Продукция и формы 03Сценарии применения 04Расследование

Утолщенные ободки и тонкостенные конструкции с глубокими полостями оптимизируются за счет охлаждения и вентиляции для уменьшения деформации и следов потока, обеспечивая стабильный выход. Срок службы пресс-формы рассчитывается в соответствии с объемом производства заказчика, при этом в ключевых зонах используется закаленная сталь или вставки для легкого ремонта и замены. Для поддержки отладки на машине предоставляются отчеты об анализе потока пресс-формы, отчеты об испытаниях и параметры формования. Для использования на открытом воздухе поддерживаются подбор цвета и УФ-модификация. Сроки изготовления пресс-формы согласовываются с учетом сложности конструкции и графика. Послепродажная поддержка включает гарантию на пресс-форму и поставку изнашиваемых деталей.

О нас

Компания Taizhou Shunchi Molding Co., Ltd. расположена в Хуанъяне, провинция Чжэцзян, известном как «родной город китайских форм» Используя преимущества местной зрелой индустрии пресс-форм, мы фокусируемся на индивидуальной разработке высококачественных автомобильных пластиковых пресс-форм. Наша основная продукция охватывает литьевые формы для автомобильных фар в сборе, рассеивателей ламп, бамперов, решеток, дверных панелей и других деталей внутренней и внешней отделки автомобиля, а также бытовые формы, такие как мусорные баки и стулья. У нас есть профессиональная техническая команда, и мы внедряем передовые на международном уровне системы CAD/CAM/CAE. В последние годы наш бизнес расширился до Европы, и мы стали экспортно-ориентированным предприятием. Высокое качество, своевременная доставка и выгодные цены — принципы нашей деятельности для всех клиентов по всему миру.

Новости

  • Новости компании 2026-10-10

    В узлах фар часто используется двухэтапное литье под давлением для интеграции линзы (прозрачный ПК) и корпуса (черный АБС/ПК) или для объединения твердых и мягких материалов. Типы двухшаговых форм: Поворотная плита (поворотный стол): подвижная форма вращается на 180°; станция 1 впрыскивает прозрачный ПК, станция 2 впрыскивает черный АБС. Подходит для встроенного объектива + корпуса. Ползунковый тип (сердечник-задняя часть): использует ползуны или механизмы вытягивания сердечника для переключения между двумя материалами. Передача робота: после первого выстрела робот помещает полуфабрикат в форму второго выстрела. Преимущества: Сокращает этапы сборки, повышает эффективность производства. Устраняет зазоры между материалами, улучшая герметизацию. Обеспечивает комплексное проектирование сложных геометрических форм. Соображения по проектированию пресс-форм: Совместимость материалов: ПК и АБС совместимы, но температуру интерфейса необходимо контролировать. Точность вращения: Точность позиционирования поворотного стола должна быть Независимый контроль температуры: два блока впрыска требуют независимого контроля температуры и давления. Конструкция вентиляции: Двухступенчатое формование имеет тенденцию задерживать газ; оптимизируйте расположение вентиляционных отверстий.

    Посмотреть больше
  • Новости компании 2026-10-10

    Бамперы являются одними из самых крупных автомобильных деталей, изготавливаемых методом литья под давлением, обычно из модифицированного материала PP+EPDM+Talc. К основным проблемам относятся: Большая длина потока: большой размер и тонкие стенки (2,5–3,5 мм) создают высокое соотношение длины потока к толщине, что создает риск коротких выстрелов. Решение: Используйте многоточечные затворы клапанов горячего потока с последовательным управлением затворами клапанов для обеспечения равномерного продвижения фронта расплава. Коробление: Неравномерная усадка в направлении длины и ширины приводит к короблению. Решение: Оптимизируйте компоновку охлаждающего канала (конформное охлаждение) для балансировки температуры формы; используйте анализ Moldflow для оптимизации расположения затворов и профилей упаковки. Линии сварки: Схождение расплава на нескольких затворах создает линии сварки, влияющие на внешний вид и прочность. Решение: стратегически размещайте затворы так, чтобы линии сварки попадали на невидимые или малонапряженные участки; увеличьте температуру формы и скорость впрыска. Трудность выталкивания: большая площадь поверхности создает высокую устойчивость к извлечению из формы. Решение: используйте большую комбинацию съемной пластины + выталкивающего штифта, при необходимости с помощью выброса воздуха. Большой вес пресс-формы: пресс-формы могут весить 30–50 тонн, что требует использования больших литьевых машин (усилие зажима 2500–4000 тонн). Решение: используйте высокопрочные стали для пресс-форм (например, 718H, 2738) и оптимизируйте структуру основания пресс-формы для снижения веса.

    Посмотреть больше
  • Новости компании 2026-10-10

    Линзы автомобильных фар обычно изготавливаются из ПК (поликарбоната) из-за его превосходной прозрачности, высокой ударопрочности и термостойкости. В некоторых автомобилях более низкого класса используется ПММА (акрил), но его ударопрочность уступает ПК. Ключевые моменты проектирования пресс-форм: Высокополированная полость: для обеспечения оптической прозрачности требуются поверхности полости, отполированные до SPI A1 или A2 (Ra ≤ 0,012 мкм). Система горячего желоба: устраняет отходы холодного желоба и обеспечивает равномерную температуру расплава, снижая внутренние напряжения и следы текучести. Контроль температуры пресс-формы: для литья ПК требуются высокие температуры пресс-формы (80–120°C), обычно с использованием масляных нагревателей для обеспечения полного заполнения и снижения внутренних напряжений. Медленный впрыск + многоступенчатая упаковка: предотвращает появление следов струй и утяжин, обеспечивая качество оптической поверхности. Конструкция выброса: линзы обычно представляют собой тонкостенные детали с большой изогнутой поверхностью, требующие соответствующих углов наклона (обычно ≥2°) и систем выброса (например, выброса с помощью воздуха или выталкивающих штифтов большой площади).

    Посмотреть больше